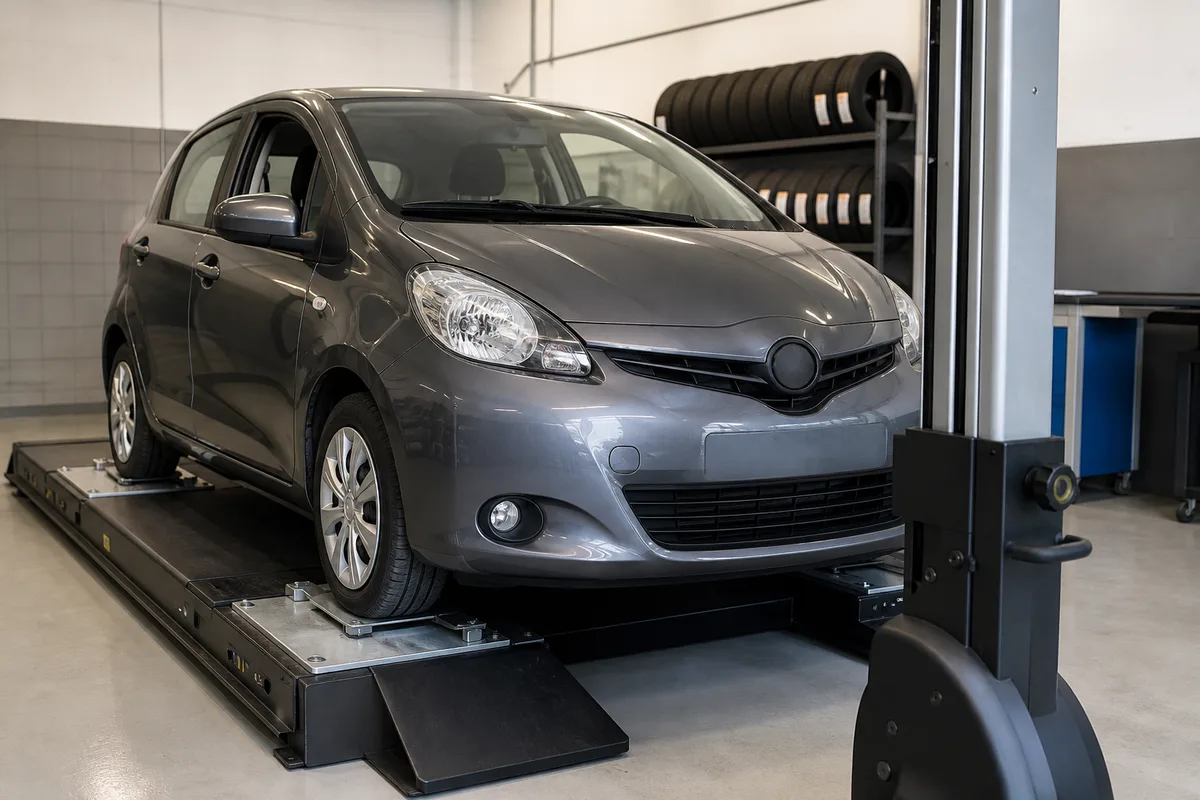
Un banc de géométrie 3D mesure la position des roues dans l’espace en observant, avec des caméras fixes, des cibles montées sur chaque roue. La déformation apparente de ces cibles donne l’orientation exacte de la roue. Le logiciel compare ensuite ces valeurs aux données du constructeur et affiche les écarts.
La machine ne mesure pas un angle directement. Elle photographie des repères, calcule des positions dans l’espace, et déduit les angles de ces positions. Cette nuance explique à la fois sa précision et les précautions que le technicien prend avant de lancer la mesure.
Ce que la machine cherche à établir
L’objectif d’une mesure de train roulant est de connaître l’orientation de chaque roue par rapport au véhicule et par rapport à la route. Le rôle de ces angles, parallélisme, carrossage et chasse, ainsi que les symptômes qu’un déréglage provoque, sont détaillés dans l’article consacré à ce que servent l’équilibrage et la géométrie. Le sujet ici est différent : comment la machine parvient à ces chiffres.
Une roue est un plan dans l’espace. Sa position se décrit par trois rotations et par sa place relative aux trois autres roues. Un banc de géométrie cherche donc à établir six informations par roue, puis à les combiner pour reconstituer la géométrie complète du véhicule, essieu avant et essieu arrière compris.
Ce dernier point surprend souvent. Le réglage porte fréquemment sur l’avant, mais la mesure commence par l’arrière : c’est l’axe de poussée du train arrière qui sert de référence pour aligner l’avant. Une voiture dont l’arrière pointe légèrement de travers roule en crabe, et régler l’avant sur l’axe du châssis plutôt que sur cet axe de poussée laisserait le volant décentré en ligne droite.
Cibles et caméras : le principe de la mesure
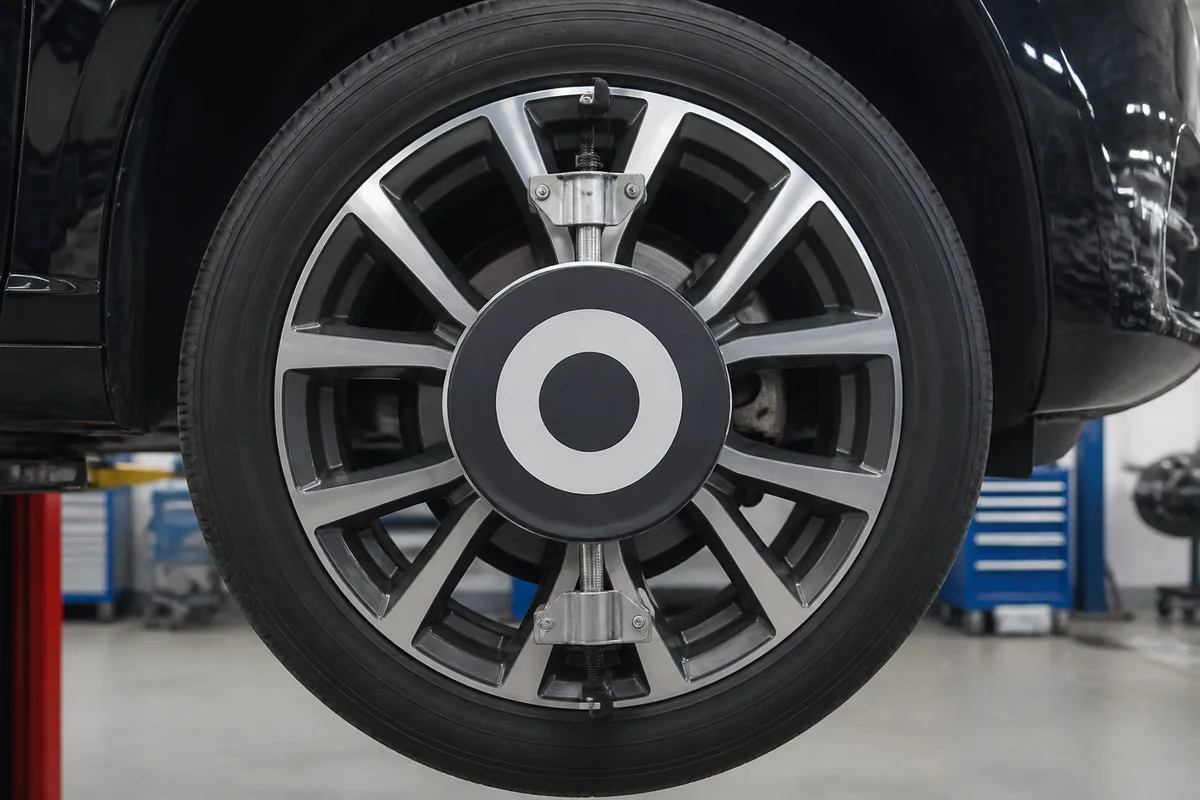
Le technicien commence par fixer une cible sur chaque roue, à l’aide d’une griffe qui prend appui sur le pneu ou sur la jante. Ces cibles portent un motif géométrique passif, souvent une série de cercles ou de damiers, sans électronique ni batterie. Elles ne mesurent rien : elles se contentent d’être vues.
En face, une potence supporte deux ou quatre caméras qui observent ces cibles en permanence. Le principe repose sur la perspective : un cercle vu de face apparaît comme un cercle, vu de biais comme une ellipse. En analysant la forme exacte du motif dans l’image, le logiciel calcule l’orientation de la cible dans l’espace, donc celle de la roue qui la porte.
La mesure est continue. L’écran suit en temps réel toute modification, ce qui permet au technicien de régler une biellette de direction en observant la valeur bouger sous ses yeux. Cette boucle immédiate entre le geste et l’affichage constitue le vrai apport de la technologie par rapport aux anciens systèmes à capteurs embarqués sur les roues.
Ce que la caméra voit, et ce qu’elle en déduit
La caméra ne voit qu’une image en deux dimensions. La troisième dimension, la profondeur, se reconstruit par calcul, à partir de la taille apparente du motif et de sa déformation. Cette approche appartient à une famille de techniques bien plus large que l’automobile, celle de la mesure sans contact.
Dans l’industrie, ce type de mesure est un métier à part entière. Les lignes de production s’appuient sur des dispositifs fournis par un fabricant de capteurs industriels, capables de relever une distance ou une position sans jamais toucher la pièce, à cadence élevée et dans des ateliers poussiéreux. Un banc de géométrie applique la même philosophie à un objet mobile de plus d’une tonne : ne rien toucher, tout observer, et convertir l’observation en chiffres.
Deux facteurs conditionnent la qualité de cette conversion. La netteté de l’image d’abord, dégradée par une cible sale, un éclairage direct dans l’objectif ou une projection de graisse. La connaissance exacte de la position des caméras ensuite, garantie par l’étalonnage de l’appareil, sans laquelle tout le calcul repose sur une référence fausse.
La compensation de voile, l’étape que personne ne remarque
Un détail explique pourquoi le technicien fait avancer puis reculer le véhicule de quelques centimètres, ou soulève brièvement les roues. Cette manœuvre déclenche la compensation de voile, opération indispensable à la fiabilité du résultat.
Le problème est simple. La cible est fixée sur la jante, jamais parfaitement perpendiculaire à l’axe de rotation : la griffe se serre à la main, la jante peut être légèrement voilée, le pneu peut porter un défaut. Une cible désaxée de quelques dixièmes de degré fausserait tous les angles relevés.
La solution consiste à faire tourner la roue et à observer le déplacement de la cible pendant cette rotation. Une cible parfaitement centrée décrirait un mouvement pur ; une cible désaxée décrit une trajectoire caractéristique, que le logiciel identifie et corrige. Toutes les mesures suivantes sont alors corrigées de ce défaut, jante voilée comprise.
Sauter cette étape reste l’une des causes classiques de réglage insatisfaisant. Un client qui repart avec un volant toujours de travers a parfois payé une mesure faite trop vite, sur une cible non compensée.
Préparer le véhicule : ce qui fausse tout avant la mesure
La machine mesure ce qu’elle voit. Un véhicule mal préparé donne un relevé juste, mais représentatif d’un état qui n’est pas le sien. Cinq contrôles précèdent toute mesure sérieuse :
- pression des quatre pneus ajustée aux valeurs constructeur, un pneu sous-gonflé abaissant la caisse du côté concerné ;
- usure comparable sur un même essieu, une différence marquée modifiant la hauteur de roulement ;
- jeu des rotules, silentblocs et roulements vérifié, car un train usé donne des valeurs qui changent au moindre effort ;
- coffre déchargé et véhicule dans son assiette normale, un chargement lourd modifiant le carrossage sur de nombreuses suspensions ;
- direction bloquée en position droite par un outil dédié pendant certaines phases de mesure.
Le contrôle de l’usure rejoint directement la lecture des pneus déposés. Une épaule rabotée d’un seul côté, un pied de sculpture en dents de scie ou un centre lissé racontent l’histoire du réglage précédent, comme le détaillent les signes d’usure à surveiller. Un technicien qui commence par regarder les pneus avant de brancher la machine travaille dans le bon ordre.
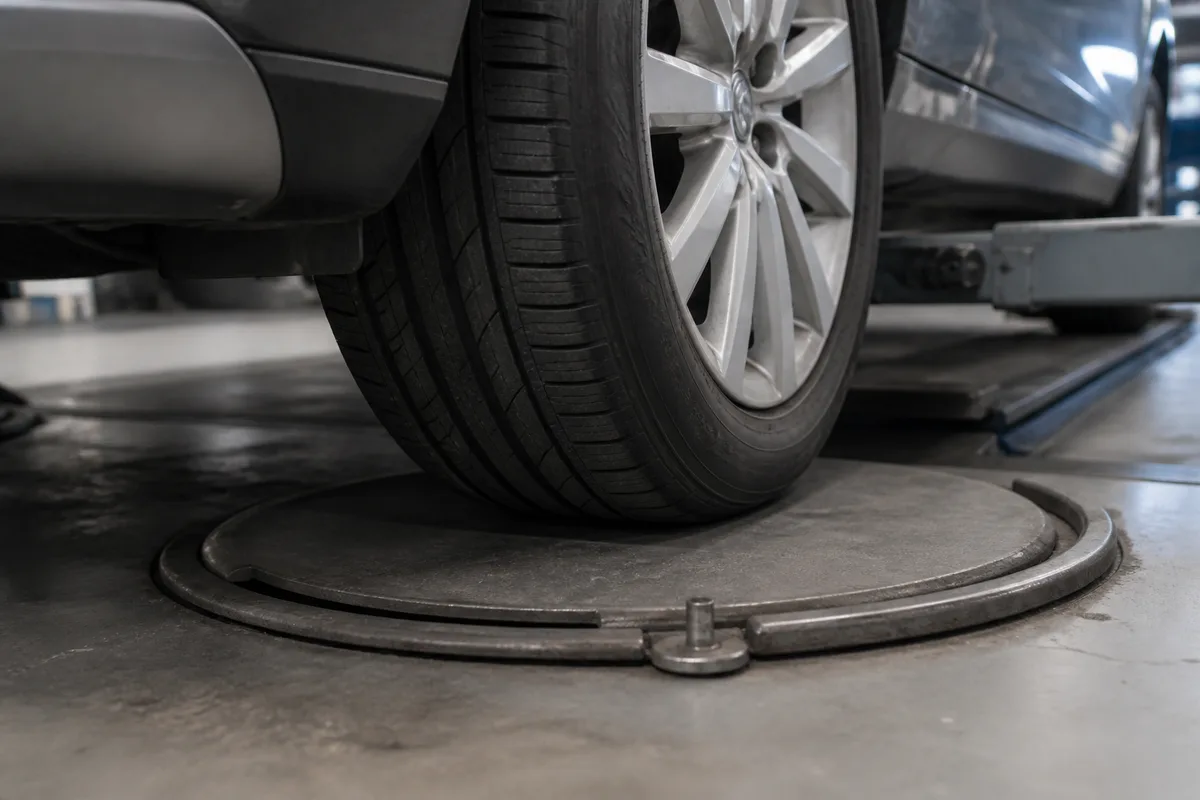
Le pont lui-même compte. Les bancs travaillent sur un pont à niveau, équipé de plateaux pivotants à l’avant et de plateaux glissants à l’arrière, qui libèrent les efforts dans les suspensions. Sans ces plateaux, le train reste contraint et les valeurs relevées se figent dans une position artificielle.
Du relevé au réglage : lire l’écran avec le technicien
Le premier écran affiché est le relevé d’entrée. Chaque angle y apparaît avec sa valeur mesurée, la valeur théorique du modèle et la tolérance admise, souvent sous forme de barres colorées. Ce document mérite d’être demandé avant réglage : il constitue la preuve de l’état initial et justifie l’intervention facturée.
Les valeurs de référence proviennent d’une base de données constructeur, tenue à jour par l’éditeur du logiciel. Elles dépendent du modèle, mais également de la motorisation, du type de suspension et parfois de la dimension de pneumatiques montée, information que le marquage du flanc permet de vérifier grâce à la lecture des dimensions inscrites sur le pneu. Une saisie de modèle approximative conduit à comparer des mesures justes à de mauvaises références.
Le réglage suit, quand il est possible. Le parallélisme se corrige sur presque tous les véhicules par les biellettes de direction. Le carrossage et la chasse ne sont réglables que sur une partie du parc, et le constructeur prévoit parfois des pièces excentrées spécifiques. Une valeur hors tolérance sans réglage disponible signale généralement une pièce déformée, à remplacer avant d’aller plus loin.
Le relevé de sortie clôt l’intervention. Comparer les deux documents, entrée et sortie, montre exactement ce qui a été corrigé, et laisse une trace utile pour le contrôle suivant.
Étalonnage et limites de la machine
Un banc de géométrie est un instrument de mesure, et un instrument de mesure dérive. Les fabricants prévoient une procédure d’étalonnage périodique, réalisée avec un dispositif de référence, qui recale la position connue des caméras. Un atelier sérieux tient ce suivi à jour, au même titre qu’un contrôle d’équilibreuse.
Trois limites méritent d’être connues. Le banc mesure des angles, pas l’état des pièces : il signale une anomalie sans dire si elle vient d’une rotule usée ou d’un berceau déplacé. Il travaille sur un véhicule à l’arrêt, alors que certains défauts n’apparaissent qu’en dynamique. Il ne détecte enfin une déformation de structure que par ses conséquences sur les angles, ce qui appelle un contrôle de caisse en carrosserie lorsque les écarts sortent largement des plages prévues.
Ces limites n’enlèvent rien à l’intérêt de la mesure. Elles rappellent simplement que le chiffre affiché résume une réalité mécanique, et que le diagnostic reste le travail du technicien. Les ateliers du pourtour de l’étang de Berre le constatent chaque semaine sur des véhicules fatigués par les ronds-points et les bordures, comme le montre le panorama des adresses autour de Rognac.
Prochaine étape : lors du prochain contrôle, demandez le relevé d’entrée et le relevé de sortie, et vérifiez que la compensation de voile a bien été effectuée. Deux questions simples, qui distinguent une mesure sérieuse d’un réglage approximatif.